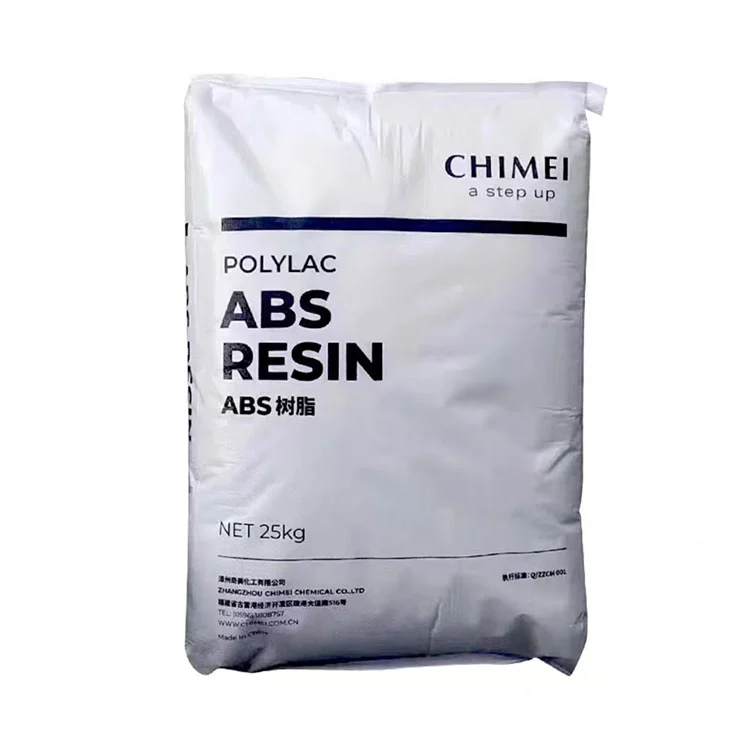
Os graus de moldagem por injeção de ABS são selecionados de acordo com os requisitos de desempenho e processamento da peça moldada acabada. Dependendo da formulação, os graus de ABS podem fornecer diferentes níveis de resistência ao impacto, rigidez, fluxo de fusão, resistência ao calor, aparência da superfície, retardamento de chama ou desempenho de galvanoplastia.
A Nianjing fornece opções de fornecimento para produtores e graus de ABS específicos, com seleção de materiais com base na aplicação, propriedades exigidas, quantidade, embalagem e requisitos de entrega.
Diferentes graus de ABS são formulados para diferentes requisitos de processamento e uso final. A classificação a seguir fornece um ponto de partida prático para a seleção de materiais.
| Tipo de nota | Consideração principal | Aplicações Típicas |
| ABS de uso geral | Equilíbrio de fluxo, rigidez, resistência ao impacto e aparência | Caixas de eletrodomésticos, equipamentos de escritório, produtos de consumo |
| ABS de alto impacto | Maior tenacidade e resistência ao impacto | Componentes automotivos, caixas de ferramentas, peças de proteção |
| ABS de alto fluxo | Preenchimento mais fácil de geometrias complexas ou de paredes finas | Carcaças grandes, componentes moldados complexos |
| ABS resistente ao calor | Maior resistência a temperaturas elevadas | Componentes de eletrodomésticos, peças internas automotivas |
| ABS retardador de chamas | Conformidade com requisitos de inflamabilidade especificados | Caixas elétricas e eletrônicas |
| Galvanoplastia ABS | Características de superfície adequadas para processos de galvanização | Acabamentos automotivos, grades, componentes decorativos |
| ABS Transparente / Translúcido | Maior transmissão de luz em comparação com classes padrão | Componentes moldados transparentes selecionados |
Não existe um conjunto único de propriedades físicas que se aplique a todos os tipos de moldagem por injeção de ABS. Ao comparar materiais, os parâmetros a seguir são geralmente mais úteis do que uma especificação ABS genérica.
| Propriedade | Por que é importante |
| Taxa de fluxo de fusão (MFR) | Ajuda a avaliar o fluxo de fusão e o comportamento de enchimento |
| Resistência ao Impacto | Importante para peças expostas a impactos ou choques mecânicos |
| Resistência à tracção | Indica desempenho mecânico de tração |
| Módulo Flexural | Usado quando a rigidez é um requisito importante |
| Temperatura de deflexão térmica (HDT) | Ajuda a avaliar o desempenho dimensional sob temperatura elevada |
| Temperatura de amolecimento Vicat | Indica comportamento de amolecimento sob calor |
| Encolhimento do Molde | Relevante para precisão dimensional e projeto de molde |
| Densidade | Útil para comparação de materiais e cálculos de peso |
| Classificação de chama | Obrigatório quando o produto acabado possui requisitos específicos de inflamabilidade |
| Características de brilho/superfície | Importante para componentes visíveis ou sensíveis à aparência |
Os valores devem ser comparados sob os mesmos métodos e condições de teste. A ficha técnica do grau ABS específico deverá ser utilizada como referência final.
Vários produtores internacionais oferecem famílias de produtos ABS para moldagem por injeção. As informações a seguir podem ser usadas como referência ao identificar um material por produtor e classe.
| Produtor | Família de produtos | Grau representativo | Posicionamento Geral |
| CHIMEI | POLYLAC® | PA-757 | ABS de uso geral |
| CHIMEI | POLYLAC® | PA-727 | Grau de galvanoplastia |
| CHIMEI | POLYLAC® | PA-777D/PA-777E | Classes resistentes ao calor |
| CHIMEI | POLYLAC® | PA-765/PA-765A | Classes retardantes de chama |
| Prosperidade de Taiwan | Resina ABS | D-150 | ABS de uso geral |
| Prosperidade de Taiwan | Resina ABS | D-650 | Aplicações de maior fluxo |
| Prosperidade de Taiwan | Resina ABS | D-450 | Aplicações resistentes ao calor |
| Toray | TOYOLAC® | T700 | ABS de uso geral |
| Toray | TOYOLAC® | T100 | ABS de alto impacto |
| Toray | TOYOLAC® | 440Y / 450Y | Classes resistentes ao calor |
| Toray | TOYOLAC® | 844V/855VG20 | Classes retardantes de chama |
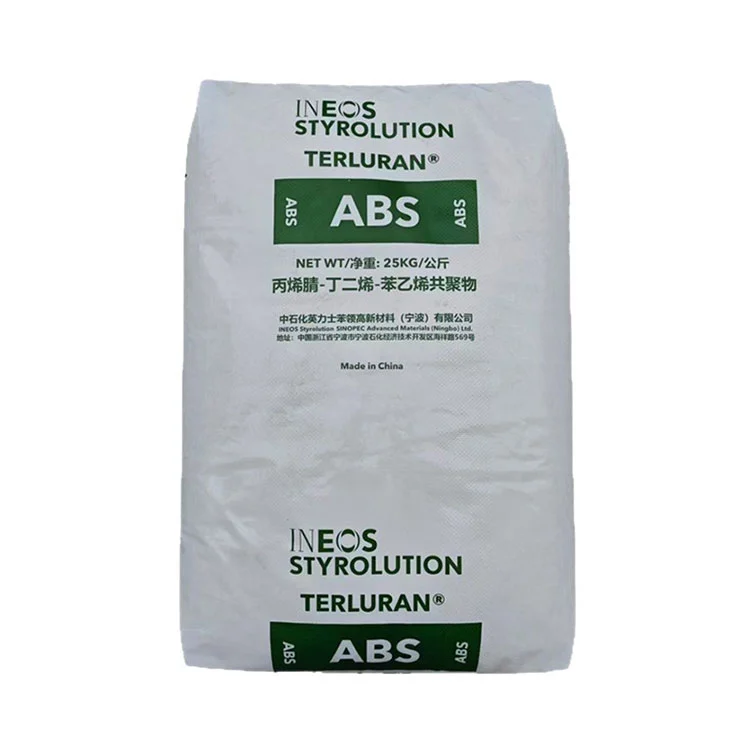
| Esferovite INEOS | LUSTRAN® | 1146 | Aplicações de uso geral/relacionadas ao setor automotivo |
| Esferovite INEOS | NOVODUR® / TERLURAN® | Dependente da série | ABS geral e especializado |
Observação:Além das marcas mencionadas, LG Chem e SABIC também são grandes produtores globais de ABS. Diferenças sutis nas propriedades físicas de vários tipos determinam, em última análise, suas aplicações mais adequadas.
A classe mais adequada depende dos requisitos do componente acabado. Um processo de seleção prático começa com os seguintes fatores.
Determine se a peça precisa principalmente de resistência ao impacto, rigidez, estabilidade dimensional ou equilíbrio dessas propriedades.
Por exemplo, um invólucro de proteção pode dar maior ênfase ao desempenho contra impactos, enquanto um invólucro estrutural pode exigir maior rigidez e controle dimensional.
O fluxo de fusão torna-se particularmente relevante para:
O MFR deve ser comparado juntamente com o projeto real do molde, em vez de ser tratado como um indicador independente da qualidade do molde.
Para componentes expostos ao calor, compare:
O material selecionado deve atender às condições reais de serviço, em vez de depender apenas de uma classificação nominal de resistência ao calor.
Para componentes visíveis, avalie o acabamento superficial, brilho, colorabilidade, aparência da linha de solda e comportamento de moldagem.
Um material com bom desempenho mecânico pode não fornecer necessariamente a aparência superficial desejada em um molde específico.
Requisitos adicionais de materiais podem incluir:
Esses requisitos devem ser confirmados no nível da série.
O ABS é processado por moldagem por injeção em diversas condições de processamento, mas não existe uma configuração única de temperatura ou pressão adequada para cada classe.
O ABS pode absorver umidade durante o armazenamento. A umidade no material pode contribuir para listras prateadas, bolhas, defeitos superficiais e instabilidade de processamento.
As condições de secagem devem seguir a recomendação do produtor. Muitos tipos de ABS são secos a aproximadamente80–90°C por várias horas, mas o tempo e a temperatura necessários dependem do grau, do teor de umidade inicial, do desempenho do secador e das condições de armazenamento.
Muitos graus de ABS são processados dentro de uma faixa aproximada de temperatura de fusão de200–250°C. A faixa recomendada deve ser obtida no guia de processamento da classe específica.
A temperatura excessiva ou o tempo de permanência prolongado podem aumentar o risco de descoloração ou degradação térmica.
A temperatura do molde, a velocidade de injeção, a pressão de injeção, a pressão de retenção e o tempo de resfriamento devem ser ajustados de acordo com:
Espessura uniforme da parede, ventilação adequada e resfriamento controlado podem ajudar a reduzir problemas comuns de moldagem, como empenamento, defeitos na linha de solda e tensão residual.
As classes de moldagem por injeção de ABS são usadas em vários setores, mas a classe específica deve sempre corresponder aos requisitos do componente acabado.
Carcaças, tampas, gabinetes e componentes de controle podem usar ABS quando uma combinação de rigidez, resistência ao impacto, desempenho de processamento e aparência for necessária. Graus retardadores de chama são usados quando a especificação de inflamabilidade exigida se aplica.
Classes selecionadas são usadas para componentes internos automotivos, peças de acabamento, carcaças e outros componentes moldados. A seleção do material depende dos requisitos mecânicos, térmicos, de aparência e regulatórios.
O ABS pode ser usado em caixas de eletrodomésticos, tampas, componentes de controle e outras peças moldadas. A resistência ao calor e a aparência da superfície podem se tornar mais importantes para componentes expostos a temperaturas elevadas ou superfícies visíveis.
O ABS também é usado em caixas de ferramentas, equipamentos de escritório, caixas eletrônicas de consumo, brinquedos e vários componentes moldados industriais.
Classes de galvanoplastia dedicadas são usadas onde o substrato ABS moldado será submetido a um processo de galvanização. Esses materiais são formulados para fornecer características de superfície que suportam o processo de galvanização e a adesão do revestimento necessários.
ABS e PC/ABS são usados para componentes moldados por injeção, mas atendem a requisitos de materiais diferentes.
| Consideração | ABS | PC/ABS |
| Estrutura Material | Polímero ABS | Mistura de PC e ABS |
| Processamento | Moldagem por injeção geralmente simples | Dependente da nota |
| Desempenho de impacto | Dependente da nota | Geralmente mais alto em séries selecionadas |
| Resistência ao Calor | Dependente da nota | Geralmente mais alto em séries selecionadas |
| Aparência da superfície | Disponível em vários graus de aparência | Dependente da nota |
| Posicionamento Típico | Peças moldadas gerais e especiais | Aplicações que exigem um maior equilíbrio de desempenho |
A escolha deve basear-se nos requisitos técnicos reais e nas restrições de custo do componente. PC/ABS não deve ser considerado um substituto automático do ABS.
A Nianjing lida com o fornecimento de matérias-primas plásticas para clientes que exigem produtores, graus, quantidades e condições de entrega de ABS especificados.
Para uma pesquisa de material mais precisa, as seguintes informações são úteis:
| Exigência | Informações a serem fornecidas |
| Material | ABS |
| Processamento | Moldagem por injeção |
| Produtor | Produtor preferido, se especificado |
| Nota | Número exato da série, se conhecido |
| Aplicativo | Produto ou componente sendo moldado |
| Propriedade chave | Impacto, fluxo, rigidez, resistência ao calor, retardamento de chama, etc. |
| Quantidade | Volume necessário |
| Embalagem | Embalagem necessária |
| Destino | País ou região de entrega |
Se a classe original for conhecida, é preferível fornecer o fabricante exato e o número da classe do que descrever o material apenas como "ABS". Ele permite que o processo de sourcing se concentre na especificação correta.
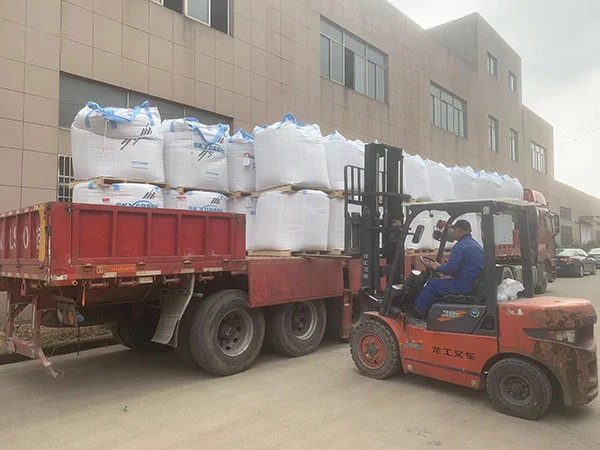
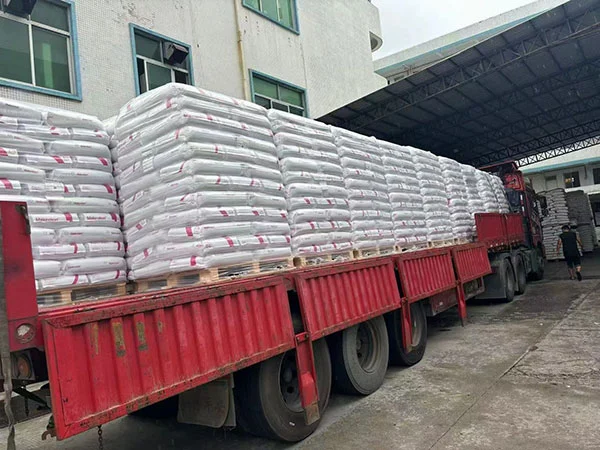
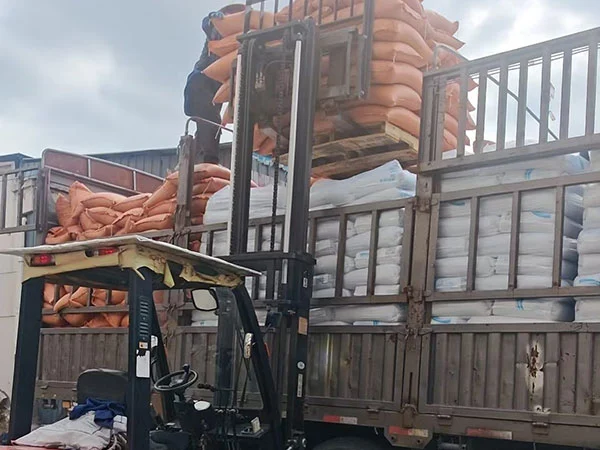
Os arranjos de embalagem e entrega dependem do produtor, qualidade, quantidade e destino selecionados.
Antes de um pedido ser confirmado, os seguintes detalhes devem ser verificados:
As condições reais de embalagem e logística deverão ser confirmadas para cada pedido.
É resina ABS formulada e especificada para aplicações de moldagem por injeção. Diferentes classes podem ter propriedades substancialmente diferentes de fluxo, impacto, resistência ao calor, superfície e retardantes de chama.
A resposta depende da peça acabada. As classes de uso geral podem ser adequadas para requisitos equilibrados, enquanto as classes de alto impacto, alto fluxo, resistentes ao calor, retardantes de chama ou galvanoplastia devem ser consideradas quando existe um requisito de desempenho específico.
O ABS pode absorver umidade, principalmente durante o armazenamento em condições úmidas. A secagem é comumente recomendada antes da moldagem, com a temperatura e o tempo exatos determinados pelo tipo selecionado e pelas instruções de processamento do fabricante.
Muitos graus de ABS são processados em temperaturas de fusão em torno de 200–250°C, mas esta é apenas uma referência geral. A faixa de processamento recomendada pelo produtor para o grau exato deve ser usada para produção.
Classes de alto impacto são consideradas quando o componente moldado requer maior resistência a impactos mecânicos ou danos por queda. O desempenho de impacto exigido deve ser verificado em relação às condições reais do produto.
O ABS padrão não deve ser automaticamente considerado adequado para galvanoplastia. Classes específicas de galvanoplastia são formuladas para esse processo e devem ser selecionadas de acordo com o sistema de galvanização e o desempenho de adesão exigido.
O ABS padrão tem resistência limitada aos raios UV e às intempéries a longo prazo. Para exposição prolongada ao ar livre, um ABS resistente às intempéries ou um material alternativo como o ASA pode ser mais apropriado.
Não de forma geral. PC/ABS pode fornecer diferentes combinações de impacto e desempenho térmico, mas também possui diferentes características de processamento e custo. Os dois materiais devem ser comparados de acordo com os requisitos do componente acabado.
Nianjing pode verificar as opções de fornecimento para produtores e qualidades específicas de acordo com as condições atuais de fornecimento. Fornecer o produtor exato e o número da classe torna a solicitação de fornecimento mais precisa.
Não automaticamente. Classes semelhantes podem diferir em MFR, resistência ao impacto, rigidez, resistência ao calor, encolhimento, características de superfície e condições de processamento. Qualquer substituição deverá ser avaliada utilizando os dados técnicos de ambas as classes.
Endereço
Cidade de plásticos da China, cidade de Yuyao, cidade de Ningbo, província de Zhejiang, China
Tel
Procurando um material plástico, marca, qualidade ou quantidade específica? Envie suas necessidades para Nianjing para confirmação de fornecimento e disponibilidade.
Inclua o nome do material, fabricante ou marca, grau, quantidade, aplicação e requisitos de entrega, quando disponíveis. Se você não tiver certeza sobre a nota, basta descrever sua inscrição e requisitos.
Nianjing analisará sua consulta e verificará as opções de fornecimento adequadas com base em suas necessidades.